Когда оператор обработки рулона сталкивается с жалобой на плоскостность, слова выпрямитель и правильная машина иногда используют так, будто они означают одно и то же. В решении о покупке такой ярлык может создать дорогостоящее отклонение. Правильный выбор влияет на надёжность линии при подаче к следующему оборудованию, поведение обработанной полосы на последующих этапах и объём переработок или избегаемой сортировки, который должен принять сервисный металлоцентр.
Обе машины используют управляемую гибку через валки. Однако их предусмотренная технологическая функция может различаться. Покупатель должен исходить из состояния материала и требуемого выхода — а не из знакомого названия машины. Это практическое руководство объясняет разницу, ключевые вопросы при спецификации и как вписать выбор в полную линию обработки рулона.
Пересекающиеся названия, но сначала технология
Терминология машиностроения не полностью стандартизирована в отрасли. Один поставщик может использовать выпрямитель для компактного корректирующего модуля; другой может описывать более крупную конфигурацию как выпрямительный или правильный модуль. Поэтому простое название — не техническая спецификация.
Полезная отправная точка — определить дефект или технологический риск. Приносит ли входной рулон продольную кривизну рулона? Уходит ли полоса, прогибается ли поперёк или ведёт себя нестабильно, доходя до ножниц, пресса, сварочной станции или намотчика? Нужен ли оператору заметно более плоский лист для укладки, изготовления или чувствительного следующего этапа? Волнистость кромки, выпучивание в центре, локальные повреждения, остаточные напряжения, состояние поверхности и вариации материала могут каждый указывать на разный уровень технологического контроля.
Ни один корректирующий роликовый модуль не должен стремиться решить каждое входное состояние. Марка материала, диапазон толщин, ширина полосы, характеристики текучести, вес рулона, чувствительность поверхности и целевая плоскостность должны рассматриваться вместе. Для требовательных приложений окончательное решение всегда должно подтверждаться инжинирингом конкретного проекта.
Для чего обычно выбирают выпрямитель
Выпрямитель обычно выбирают, когда основное требование — снизить кривизну рулона или улучшить то, как полоса представляется при входе в следующий этап линии. Многократно изгибая полосу в чередующихся направлениях, он может помочь сделать материал стабильнее при подаче, направлении, резке или намотке. Цель обычно — более надёжный тракт полосы, а не самый строгий возможный результат плоскостности листа.
Когда выпрямитель имеет экономический смысл
Выпрямительный модуль может быть разумным вариантом, когда входной материал относительно однороден, а следующий процесс нуждается прежде всего в стабильной подаче. Примеры: входной модуль перед другим процессом, линия, где продукция остаётся в форме полосы, или приложение, где требуемая клиентом плоскостность умеренна. Он также может быть практической частью более широкой компоновки подачи рулона, когда техническая команда уже определила допустимую остаточную форму.
Это не означает, что выпрямитель — «базовый» ответ для каждого рулона. Высокопрочные марки, широкие полосы, строгие требования к поверхности и вариации состояния входного рулона могут изменить расчёт. Покупатель должен спросить, какой дефект ожидается исправить оборудованием и как результат будет измеряться после следующего этапа — а не только описывается ли машина как выпрямитель.
Что контролирует правильная машина
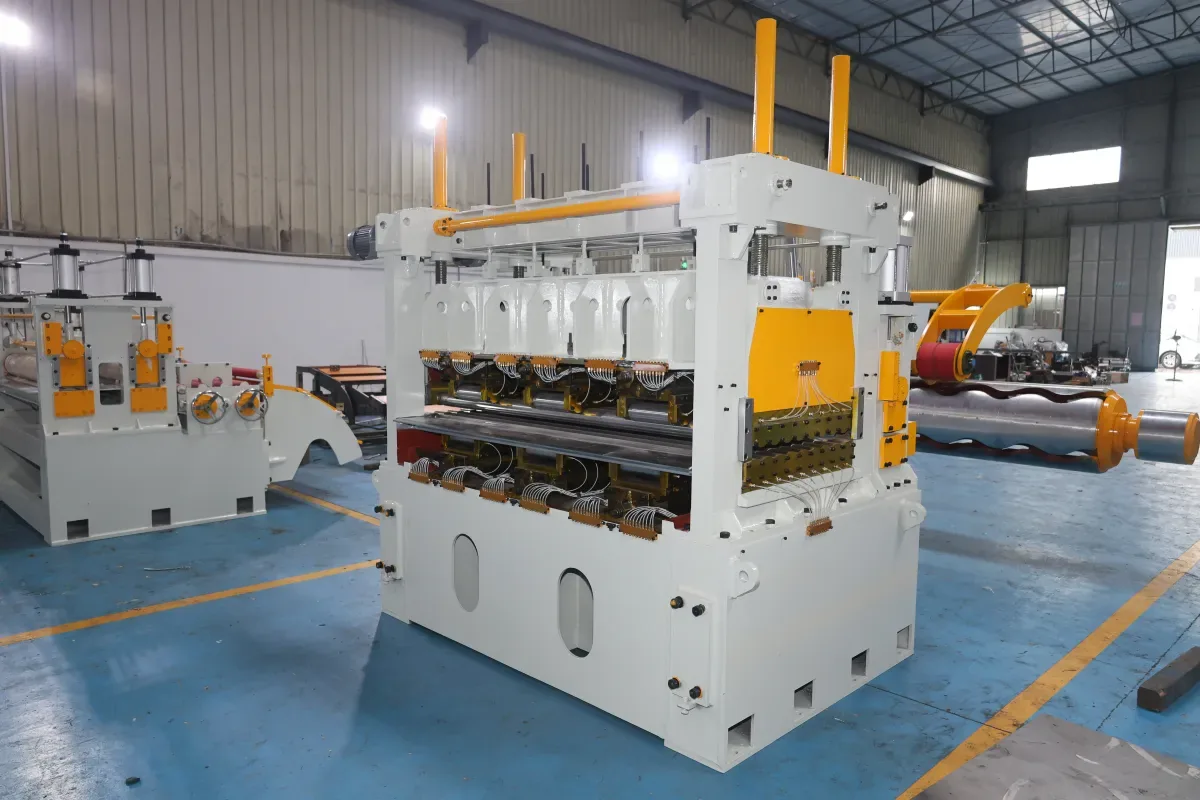
Правильную машину обычно выбирают, когда линия требует более осознанного контроля формы и плоскостности полосы. Её расположение валков, стратегия опоры, диапазон регулировки и метод управления спроектированы вокруг создания управляемой деформации по всей полосе. Цель — эффективнее управлять остаточными напряжениями, чтобы обработанный материал вёл себя стабильнее в последующих работах.
Правильная машина 4HI — пример роликового правильного модуля. Точное расположение валков, конструкция её опоры, применимый диапазон материалов и конечное ожидание плоскостности должны подтверждаться для каждого проекта.
Плоскость — не то же самое, что прямота на вид
Полоса может выглядеть прямой вдоль, пока ещё имеет проблемы формы, которые проявляются после резки, укладки в стопу, вырубки заготовок, формовки или сварки. Лист также может лежать относительно ровно в одной точке, но реагировать иначе, когда следующий этап освобождает остаточные напряжения. Поэтому тот, кому нужна надёжная плоскостность, должен определить конечное состояние полосы или листа, а не только вид на выходе из машины.
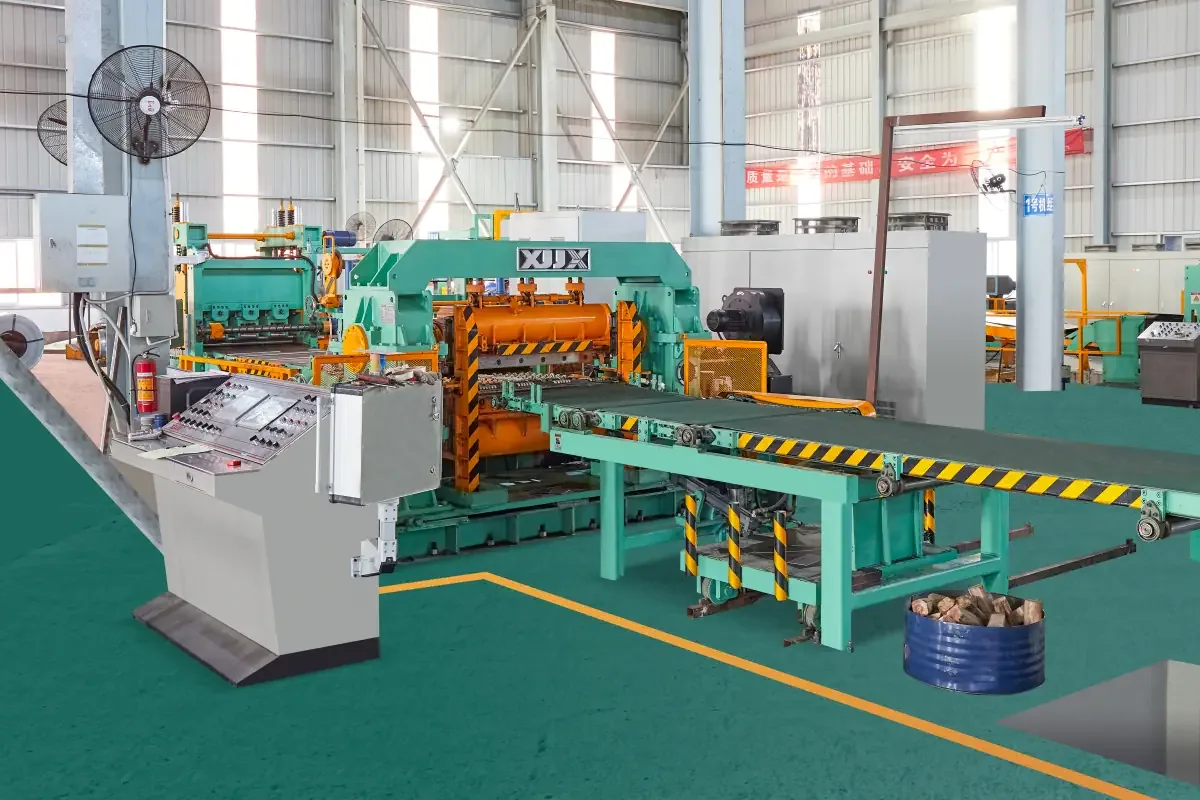
Требование правки становится особенно важным, когда материал будет резаться на листы, питать этапы изготовления или проходить через оборудование, которому нужен стабильный повторяемый вход. В линии поперечной резки модуль правки должен рассматриваться вместе с входным управлением, методом реза, отводом и укладкой в стопу. Подходящая конфигурация зависит от всего технологического маршрута, а не от изолированной машины.
Сравнивайте следующий технологический маршрут, а не только роликовый модуль
Для оператора обработки рулона выбор между правильной машиной и выпрямителем должен быть напрямую связан с ценностью, создаваемой после корректирующего модуля. Линия, производящая штрипс для перемотки, имеет другие приоритеты, чем линия, производящая листы для управляемой укладки в стопу. Клиент, питающий пресс, лазерную систему или этап изготовления, может иметь другие допуски остаточной формы, чем клиент на обычный листовой прокат.
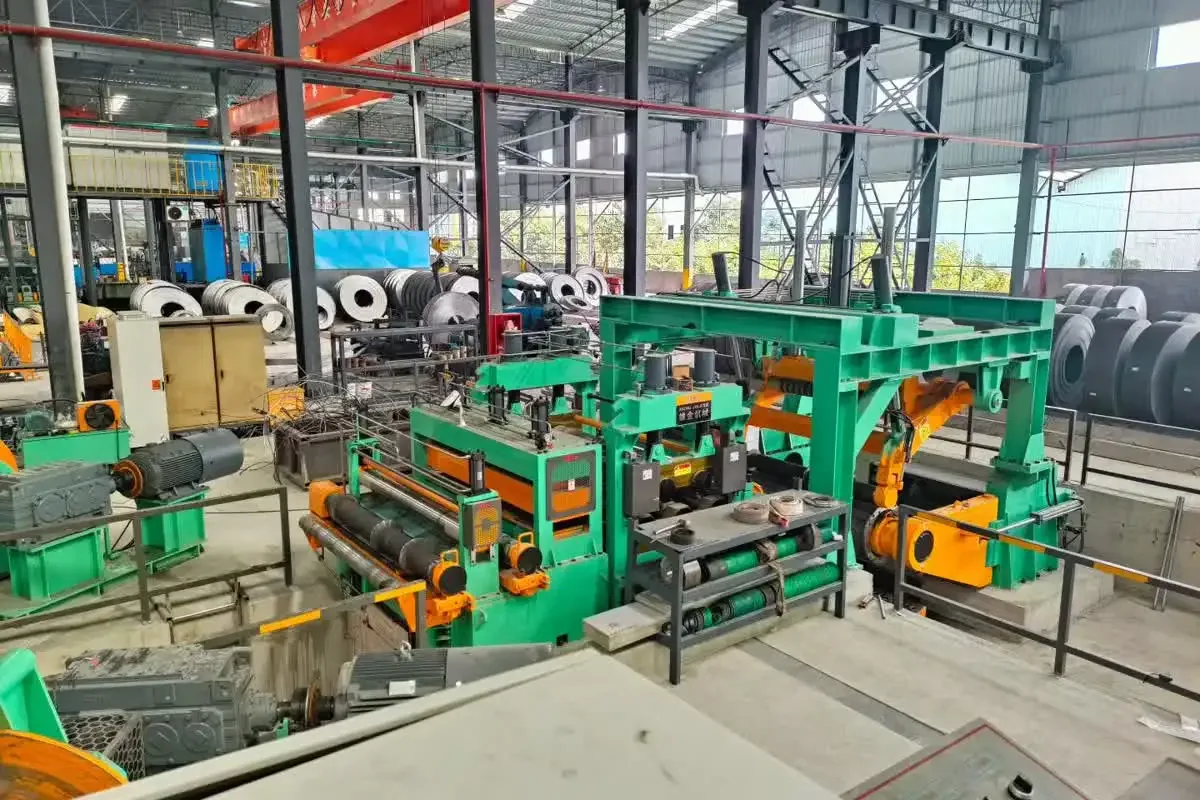
Например, интегрированная линия поперечной резки 1850 мм для автомобильной и оцинкованной стали должна оцениваться как система: состояние входного рулона, требование правки, качество реза, обработка готового листа и последующее использование клиентом должны обсуждаться вместе. Аналогично, высокоскоростные летучие ножницы типа 1650 требуют, чтобы корректирующие и подающие модули соответствовали выбранному методу производства, а не рассматривать ножницы как изолированную покупку.
Это системное видение также избегает распространённой проблемы котировок: спецификации машины только по номинальной толщине. Толщина важна, но она не описывает прочность, ширину, состояние поверхности, геометрию рулона и конечное ожидание качества. Два рулона одинаковой номинальной толщины могут требовать совершенно разной обработки.
Шесть вопросов покупателя, улучшающих выбор оборудования
- Какой материал будет обрабатываться? Определите семейство марок, состояние, приблизительные прочностные характеристики, диапазон толщин и ширин и чувствительность поверхности.
- В каком состоянии входной рулон? Опишите кривизну рулона, поперечный прогиб, волнистость кромки, выпучивание в центре, локальные повреждения и частоту этих состояний.
- Какой требуется конечный результат? Определите, является ли целью стабильная подача, меньшая кривизна рулона, лучшая плоскостность листа, управляемая укладка в стопу или требование изготовления на следующем этапе.
- Что происходит после коррекции? Укажите, будет ли полоса резаться, перематываться, резаться в размер, свариваться, вырубаться, формоваться или поставляться в листах.
- Как будет проверяться качество? Согласуйте практический метод приёмки. Визуальный осмотр, критерии плоскостности и поведение на следующем этапе не всегда эквивалентны.
- Насколько варьируется производство? Линия, чередующая материалы, ширины и заказы, выигрывает от чёткой дисциплины настройки и повторяемых рецептов.
Эти вопросы дают производителю оборудования информацию, необходимую для предложения подходящей концепции линии. Они также помогают покупателю сравнивать котировки по технологическому объёму, а не только по громкому названию машины.
Конструкция линии и управление влияют на результат
Правильная машина или выпрямитель не работают в одиночку. Характеристики размотчика, входное направление, натяжение полосы, прижимные валки, управление петлёй, смазка или защита поверхности, момент реза и обработка на выходе могут влиять на движение материала и вид конечной продукции. Плохое выравнивание или нестабильное натяжение могут ослабить хорошо выбранный корректирующий модуль. И наоборот, сбалансированная линия может сделать настройки более повторяемыми и упростить решения оператора.
Управление важно, потому что производство редко бывает одним фиксированным проходом рулона. При повторяющихся семействах материалов настройки по рецептам и чёткая обратная связь могут помочь оператору возвращаться к известным настройкам более последовательно. Это одна из причин, по которой автоматизация обработки рулона заслуживает внимания помимо скорости линии: полезная автоматизация поддерживает дисциплину настройки, наблюдаемость процесса и прослеживаемость качества помимо скорости выхода.
Автоматизацию не следует рассматривать как замену надёжной механической конструкции процесса. Первый шаг по-прежнему — чётко определить материал, цели качества и следующий технологический маршрут. Когда это ясно, концепция управления может быть специфицирована так, чтобы сделать выбранный процесс более повторяемым.
Практический подход для клиентов XIONGJIN MACHINERY
Обсуждая новую линию с XIONGJIN MACHINERY, покупатель может ускорить техническую проверку, предоставив перечень представительных материалов, проблемы формы образцов, предусмотренные следующие процессы и практическое определение качества готовой продукции. Это облегчает решение, нужно ли приложению компактная выпрямительная функция, более полный правильный модуль или другая компоновка линии.
Ключ — не предполагать, что каждому рулону или каждому конечному использованию нужно одинаковое оборудование. Технически обоснованный выбор балансирует характеристики материала, требования продукции, производительность, доступ для обслуживания и коммерческую ценность лучшего выхода. Точная конфигурация, применимый диапазон толщин и ожидания производительности должны подтверждаться по материалу и реальным технологическим условиям клиента.
Вывод
Решение между правильной машиной и выпрямителем — в конечном счёте технологическое решение. Выпрямитель может быть эффективным ответом, когда цель — стабильная подача и меньшая кривизна рулона. Правильная машина обычно более подходящий вариант, когда форма полосы и плоскостность листа находятся в центре ценности следующего этапа. Определив состояние входного рулона, конечную цель качества и весь маршрут линии до запроса котировки, оператор даёт поставщику оборудования лучшую основу для эффективного и коммерчески разумного решения.