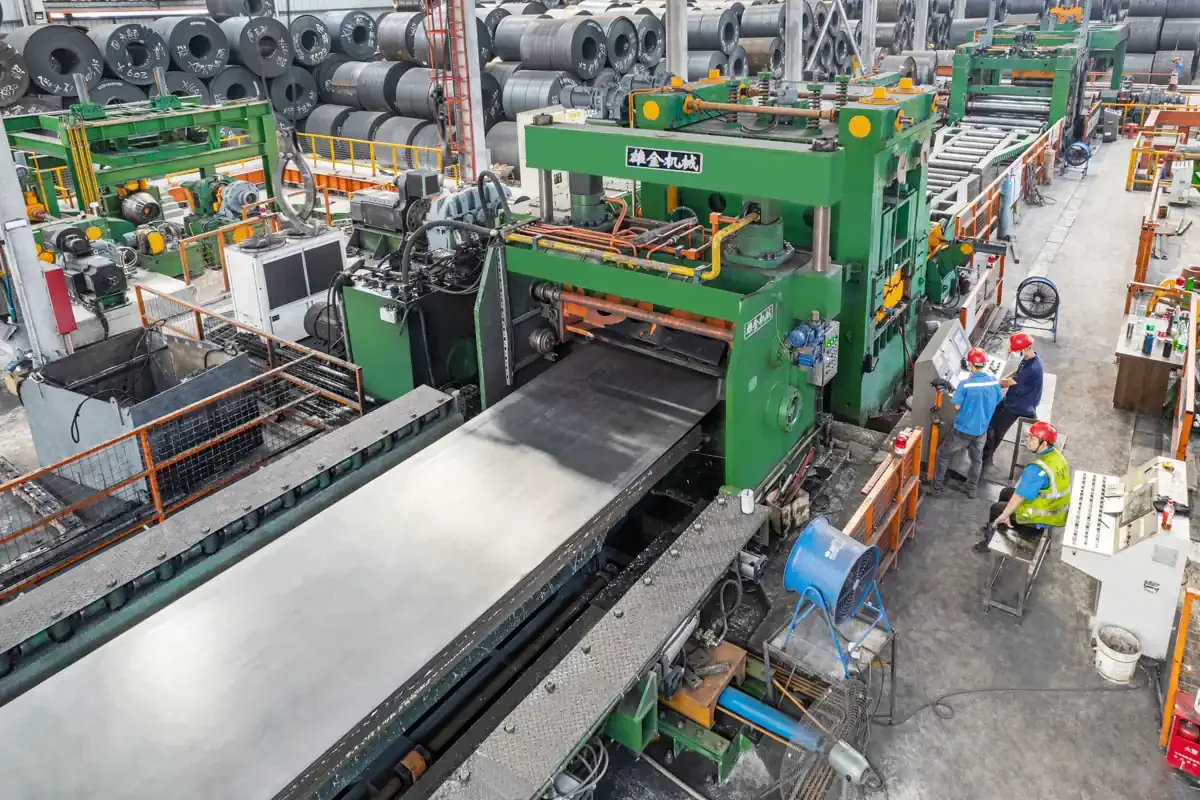
Для оператора обработки рулона стальной рулон 20 мм — это не просто более толстая версия обычного листа. Надёжная линия поперечной резки толстого листа должна разматывать, выравнивать, измерять, резать и укладывать в стопу тяжёлый материал, не теряя контроля плоскостности, точности длины и качества поверхности. Правильная линия выбирается по всему диапазону процесса — а не только по номинальной толщине. Марка стали, предел текучести, ширина, вес рулона, внутренний и наружный диаметры, требуемая длина листа и следующая обработка должны проверяться до спецификации оборудования.
Почему обработка толстого рулона требует другого подхода
Толстый горячекатаный рулон может принести кривизну рулона (coil set), поперечную кривизну (crossbow), волнистость кромки (edge wave) и неравномерные остаточные напряжения от участка к участку. Когда полоса режется на листы, эти напряжения могут проявиться как коробление или локальная деформация при сварке, формовке, механической обработке или термической резке. Лист, хорошо выглядящий на транспортёре, всё равно может двигаться или скручиваться при следующей обработке.
Толщина усиливает эффект каждого механического решения. Небольшая ошибка зазора, недостаточная опора или нестабильное входное натяжение могут повлиять на всю ширину. Для материала 20 мм вопрос не в том, может ли линия двигать рулон, а в том, может ли она создавать управляемую деформацию повторяемо, одновременно защищая валки, станину, гидравлику, ножницы и поверхность материала.
Как работают линия поперечной резки и правка толстого листа
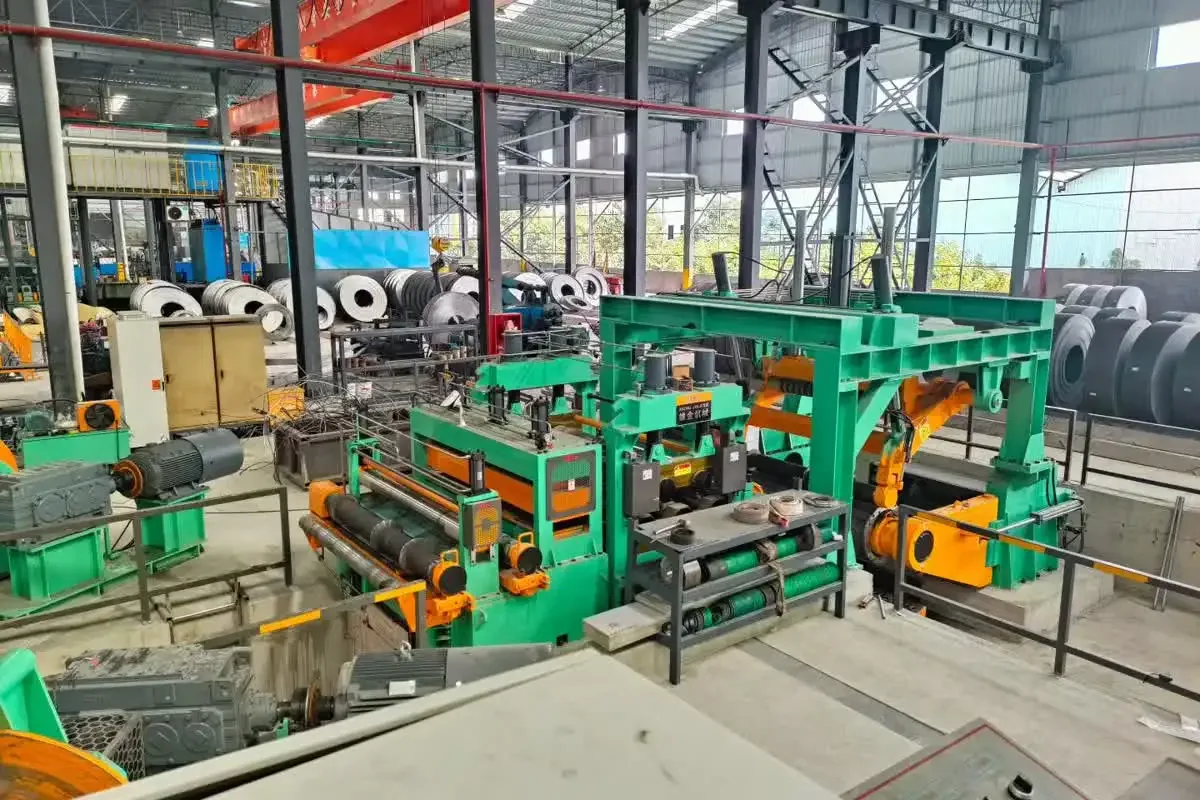
Процесс начинается в зоне обработки рулона. Высокопроизводительная загрузочная тележка, оправка, размотчик и система удержания должны безопасно поддерживать рулон и подавать его в линию без неконтролируемых движений. Прижимные валки и входное направление устанавливают стабильный тракт полосы. Центрирование рулона критично, потому что смещение от центра на входе может превратиться в серповидность (camber), неравномерную нагрузку на кромки или проблемы длины реза далее.
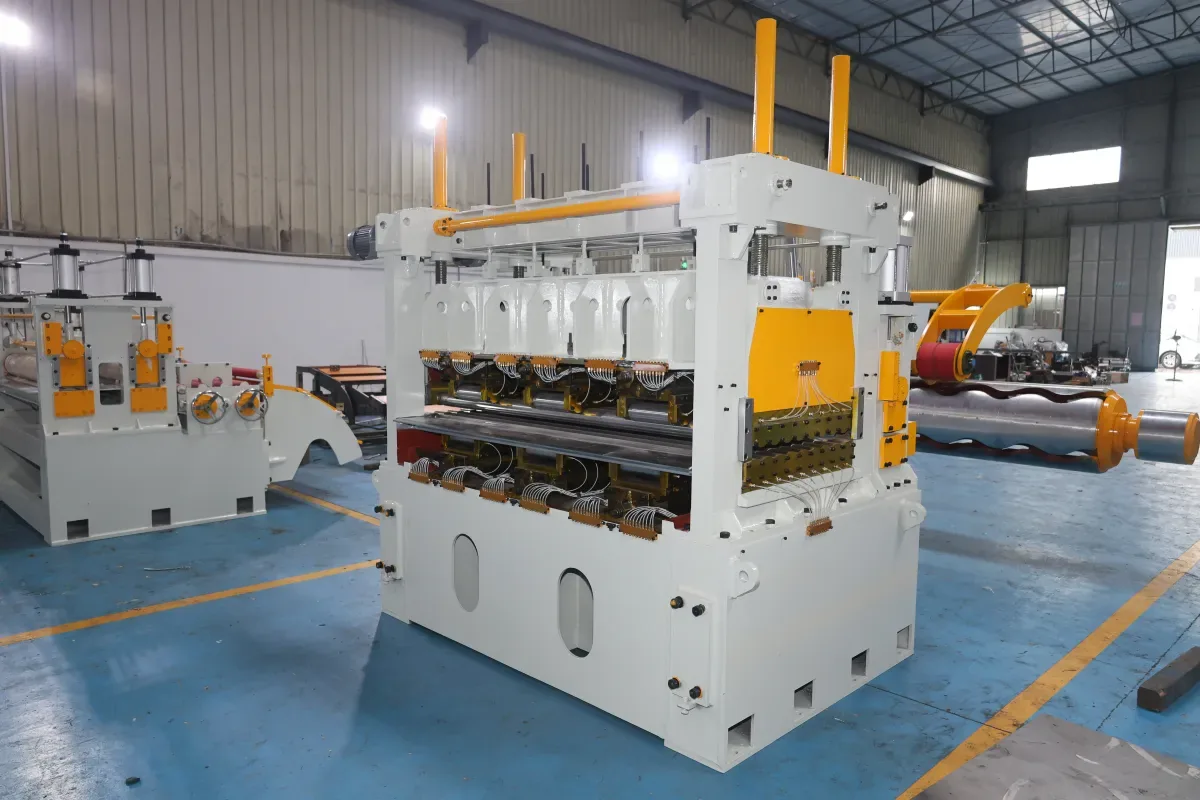
Правка — центральный этап. Многороликовая правильная машина изгибает полосу поочерёдно выше и ниже предела текучести, чтобы снизить кривизну рулона и дефекты формы. В обработке толстого листа правильной машине нужны достаточная опора валков, жёсткость станины, гидравлическая регулировка и метод настройки, отражающий реальные марку и толщину материала. Цель — не максимальное давление, а равномерная пластическая деформация по всей ширине и вдоль, с управляемой выходной формой и приемлемыми остаточными напряжениями.
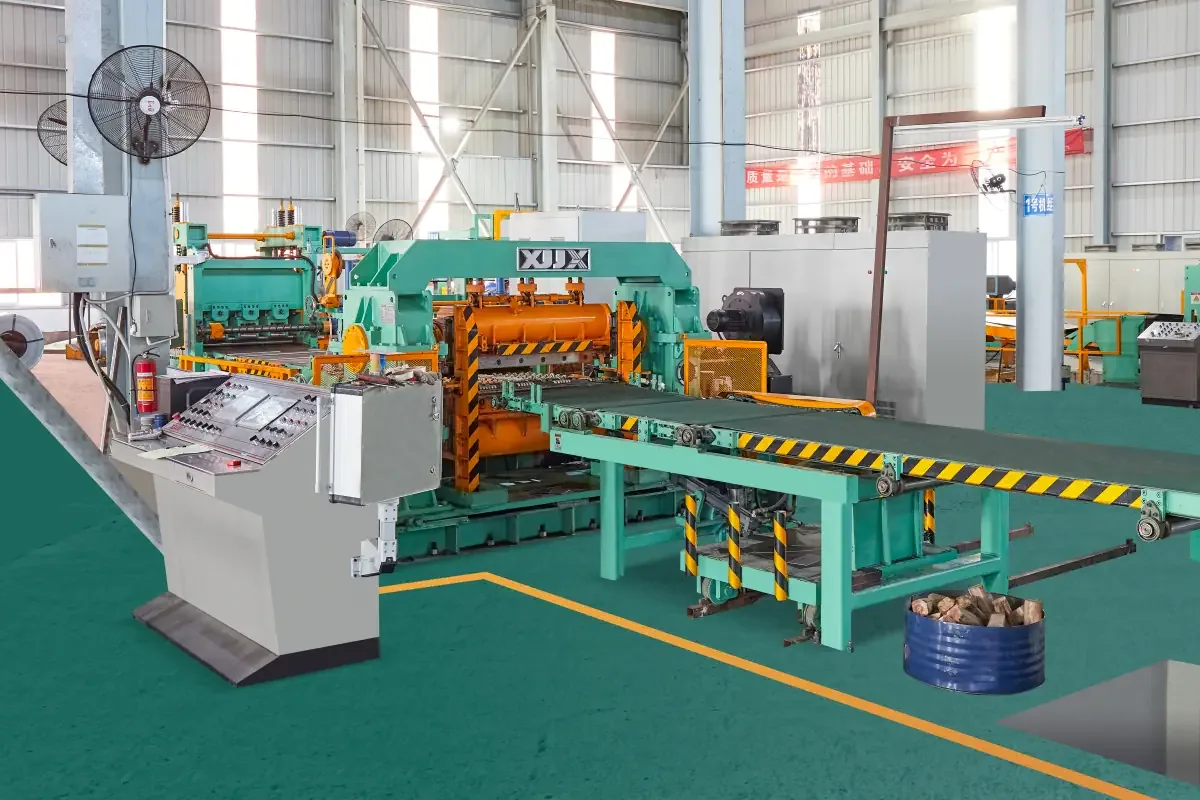
После правки зона измерения и реза превращает непрерывную полосу в товарный лист. В зависимости от требуемой длины, темпа производства и характеристик материала линия может использовать ножницы с остановкой, ножницы слежения или другую разработанную схему реза. Точность подачи, зазор ножниц, состояние ножей и синхронизация между системой измерения и ножницами влияют на готовую кромку. Транспортировка, выравнивание под угольник и штабелёр должны затем обрабатывать объём листов, не повреждая кромки и не допуская смещений.
Технические факторы, решающие производительность линии
- Прочность и жёсткость конструкции. Учитывайте толщину, ширину, предел текучести, диаметр валков, давление правки и ожидаемые усилия. Высокая номинальная мощность недостаточна, если станина, валки или гидравлика деформируются под нагрузкой.
- Стабильные натяжение и направление. Тормоз размотчика, давление прижимных валков, направление кромок и контроль натяжения должны координироваться, чтобы полоса не прогибалась, не уходила и не метилась.
- Выбор ножниц и качество кромки. Зазор ножей, жёсткость ножниц, состояние ножей и момент реза должны проверяться на представительном материале, а не предполагаться из каталожного значения.
- Измерение и автоматизация. Энкодеры, измерение длины, управление рецептами и блокировки дают линии повторяемость и позволяют безопасные смены при изменении толщины или марки.
- Транспортировка и обслуживание. Тележка для рулонов, передаточные столы, штабелёр, обработка обрезков и точки подъёма должны быть рассчитаны на реальный вес. Смена валков и доступ к гидравлике влияют на время работы в течение срока службы.
Соображения по материалу
Горячекатаная сталь может принести окалину, переменный предел текучести и неравномерные остаточные напряжения. Высокопрочные марки могут требовать больших усилий формовки и более осторожных рабочих условий. Нержавеющая сталь, титан и медь ведут себя иначе по упругой отдаче (springback), трению, чувствительности поверхности и деформационному упрочнению. Линия для нескольких семейств материалов должна проектироваться на документированном диапазоне марок и чётком методе смены. Не предполагайте, что одна настройка даёт тот же результат со всем материалом.
Опубликованные проекты XIONGJIN — проект линии поперечной резки 1850 мм и проект летучих ножниц 1650 — показывают, как ширина, диапазон толщин и метод реза рассматриваются как собственные входы каждого проекта. Для приложений продольной резки толстого листа проект продольной резки толстого листа 2000 мм даёт ещё одну точку отсчёта. Это отдельные примеры оборудования, а не общие параметры для каждого применения стали 20 мм.
Как покупатель должен специфицировать линию 20 мм
Начните с матрицы материалов: минимальная и максимальная толщины, ширины, марки, предел текучести, веса рулонов, размеры рулонов, состояние поверхности и ожидаемый ежемесячный микс продукции. Добавьте длину готового листа, допуск ширины, цели плоскостности, требования к режущей кромке, метод укладки в стопу, скорость линии и доступные условия крана, поверхности и электричества. Попросите поставщика подтвердить расчёты усилий, конструкцию валков и станины, мощность ножниц, философию управления, функции безопасности и процедуру испытаний на представительном материале.
Испытания на образцах имеют ценность, когда линия должна чередовать тяжёлый горячекатаный рулон и более тонкие или высокопрочные продукты. Они могут показать, контролирует ли предлагаемая стратегия правки плоскостность без чрезмерных меток, достигают ли ножницы требуемой кромки и надёжно ли штабелёр обрабатывает готовый лист. Точная применимость любой конфигурации 20 мм по-прежнему зависит от проверки материала и конструкции линии.
Вывод
Линия поперечной резки и правки толстого листа — скоординированная система обработки рулона, управляемой деформации, измерения, реза, укладки в стопу и автоматизации. Для стального рулона 20 мм самое надёжное решение о покупке основано на всём диапазоне процесса и доказательствах испытаний — а не только на этикетке толщины. Тщательная спецификация помогает сервисному металлоцентру производить более плоские и однородные листы, одновременно защищая оборудование, операторов и производительность следующего этапа.