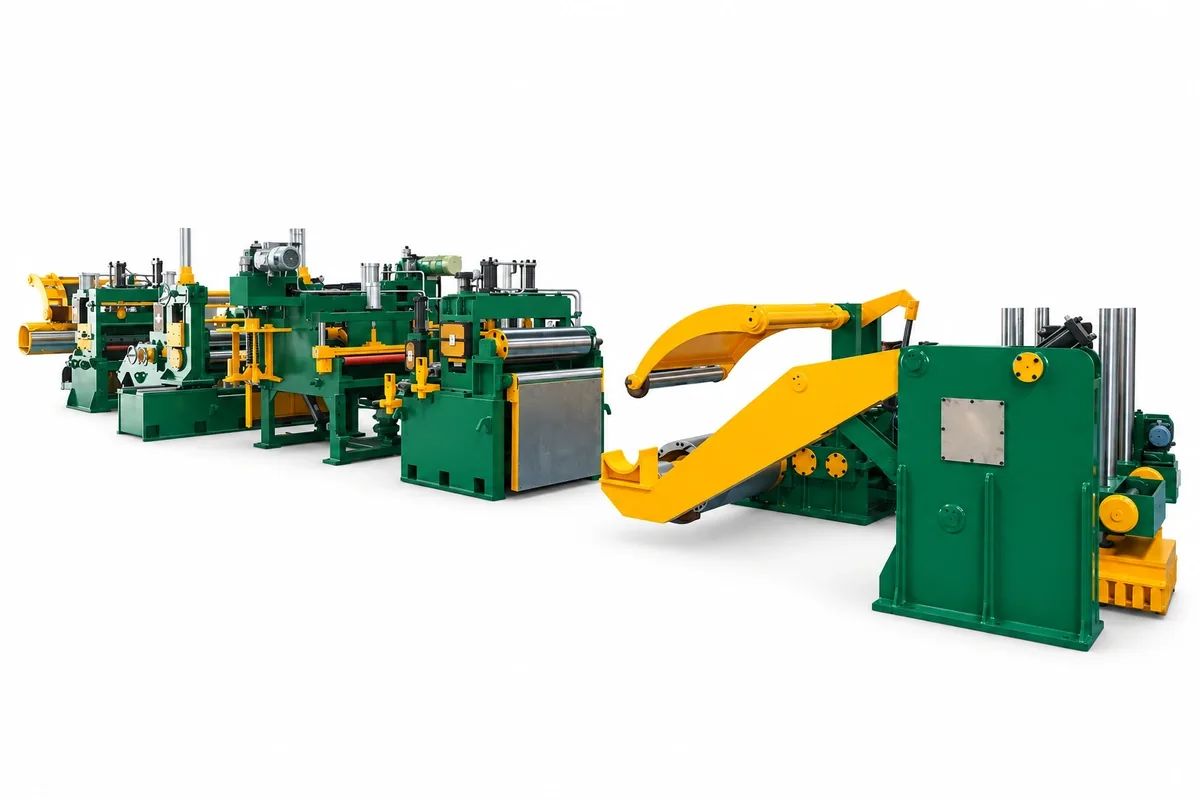
Заправку рулона обычно воспринимают как короткий шаг между одним производственным заказом и следующим. На самом деле это контрольная точка всего процесса продольной резки. То, как рулон принимается, центрируется, раскрывается, направляется и вводится в линию, влияет на контакт оператора, прилегание полосы, состояние кромок, время наладки и стабильность первых готовых рулонов.
Для операторов, работающих с тонким, чувствительным или дорогостоящим штрипсом, импровизированная заправка может стоить больше, чем задержка. Плохо подготовленный вход может вызвать боковой уход, чрезмерную обработку, контакт с поверхностью или поспешные регулировки режущей головки. Лучший подход — не просто делать смены заказов быстрее, а делать их повторяемыми: та же проверенная последовательность, чёткие обязанности и известные положения машины каждый раз.
Эта статья объясняет, как покупатели и производственные команды могут рассматривать заправку рулона в линию продольной резки как управляемый процесс. Это практическое руководство, которое не заменяет руководство по эксплуатации производителя оборудования, оценку рисков на предприятии, обучение и действующие требования безопасности.
Почему заправка заслуживает технического внимания
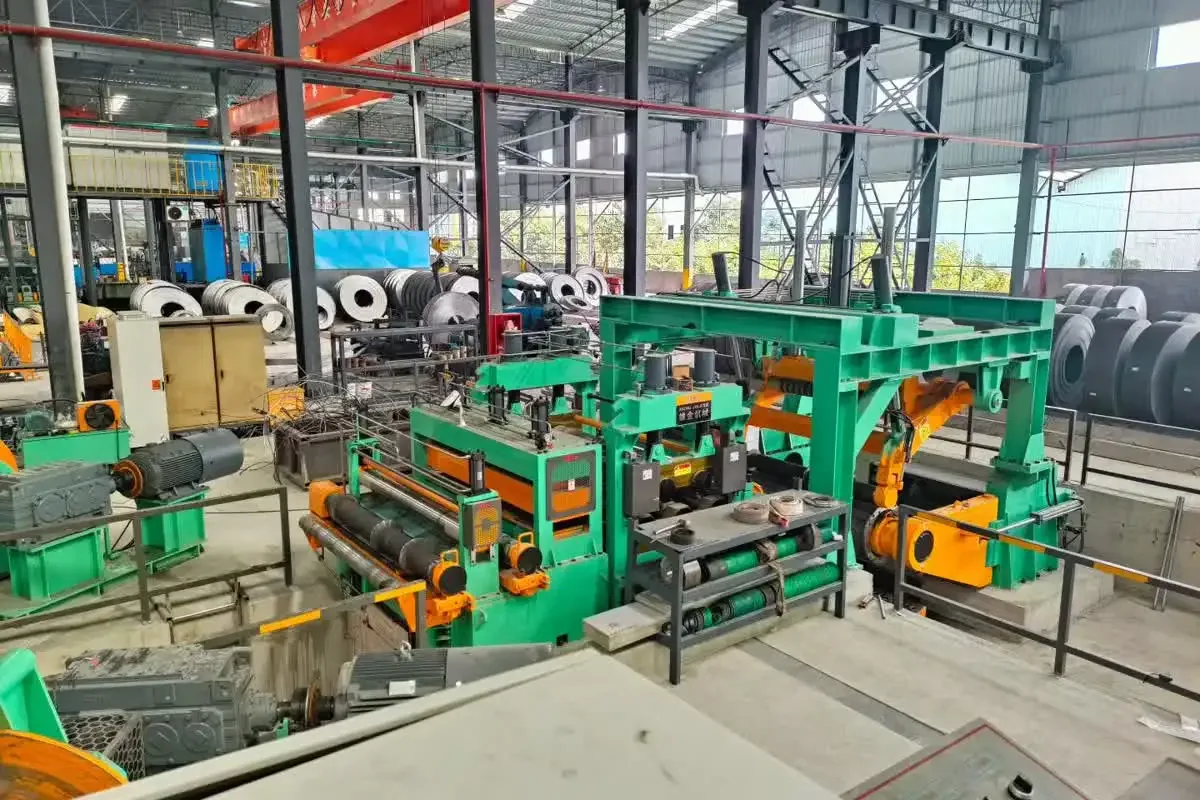
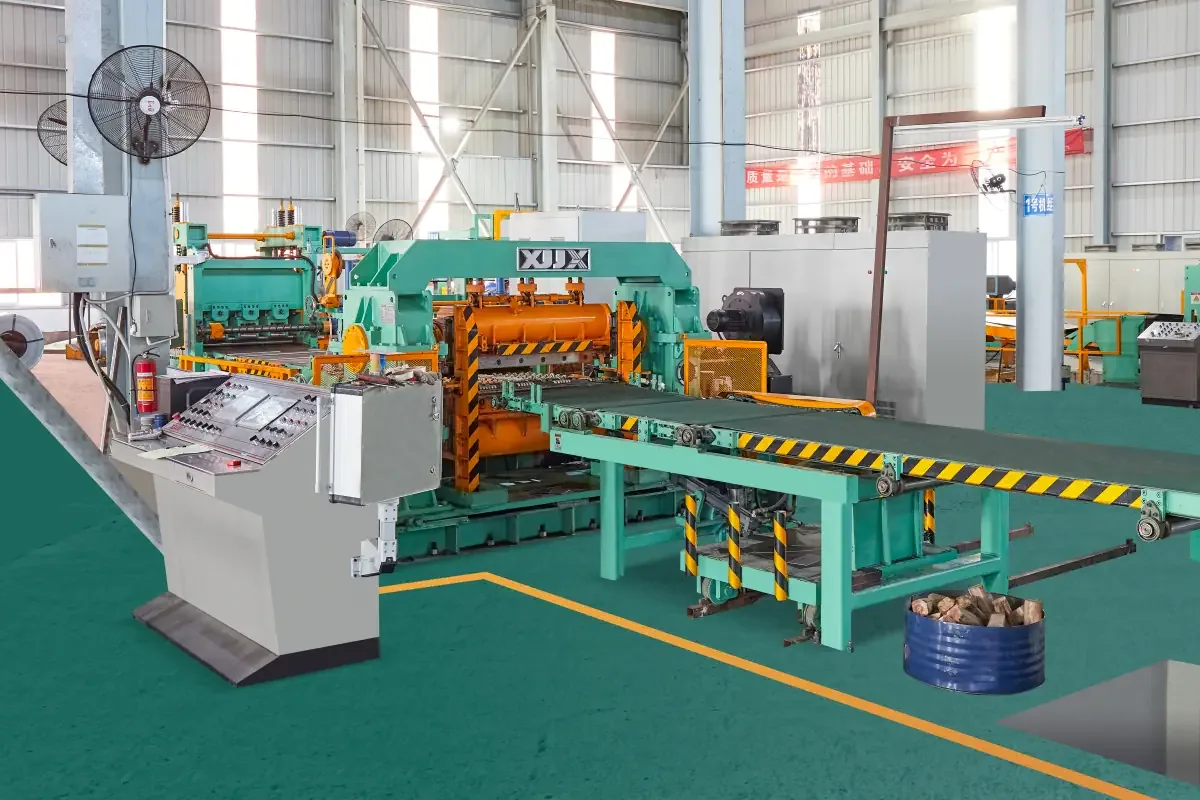
Линия продольной резки ведёт широкий рулон через множество связанных функций: обработка рулона, подача, входное направление, продольная резка, обработка обрезков, контроль натяжения и намотка. Во время заправки полоса ещё не в стабильном состоянии. Оператор может подтверждать выравнивание, фиксировать безопасное начало полосы и проверять, что полоса следует предусмотренному тракту, прежде чем разогнать линию.
Это делает входной модуль особенно важным. Рулон может быть хорошо охарактеризован, а режущая головка хорошо отрегулирована, но первые метры полосы всё равно могут пострадать, если центрирование рулона или направление полосы не согласованы. Повторяемая заправка снижает необходимость исправлений в последнюю минуту и помогает команде определить, исходит ли проблема качества от загрузки рулона, входного направления, режущей головки или ниже по потоку.
Это также улучшает передачу между этапами. Когда каждая смена заказа использует те же контрольные точки, смены могут сравнивать результаты наладки, регистрировать исключения и улучшать процесс, не полагаясь на память одного оператора.
1. Начните с рулона и плана загрузки
Прежде чем рулон достигнет размотчика, подтвердите данные заказа, влияющие на настройку: ширину рулона, диапазон толщин, внутренний и наружный диаметр, вес рулона, состояние материала, чувствительность поверхности и требуемые ширины штрипса. Способ обработки должен соответствовать реальному размеру рулона и номинальной мощности используемого оборудования. Не полагайтесь только на визуальную оценку, когда существуют документы заказа или идентификация рулона.
План загрузки также должен определять ориентацию укладки рулона и направление подачи до перемещения его в позицию. Правильно ориентированный рулон снижает последующую обработку после загрузки. Команда должна иметь возможность проверить предусмотренную ориентацию с одного взгляда, а не обнаруживать её, когда полоса уже частично внутри линии.
Для покупателей, заказывающих новую линию, это причина, по которой тракт тележки для рулонов, грузоподъёмность, геометрия опоры и доступ к линии заслуживают не меньшего внимания, чем мощность режущей головки. Загрузочная тележка должна обеспечивать управляемую подачу на размотчик, а не добавлять ещё одну неуклюжую ручную регулировку. Подходящая конфигурация зависит от данных рулона и компоновки, поэтому её следует подтвердить во время технической проверки.
2. Подготовьте чистый и видимый тракт заправки
После фиксации рулона следующая цель — сделать видимым предусмотренный тракт полосы. Уберите свободный упаковочный материал, подтвердите, что входной стол и направляющие валки свободны от лишних препятствий, и убедитесь, что связанное подвижное оборудование находится в позиции. Цель — не порядок ради эстетики, а видеть начало полосы, точки контакта направления и возможные точки защемления до начала движения.
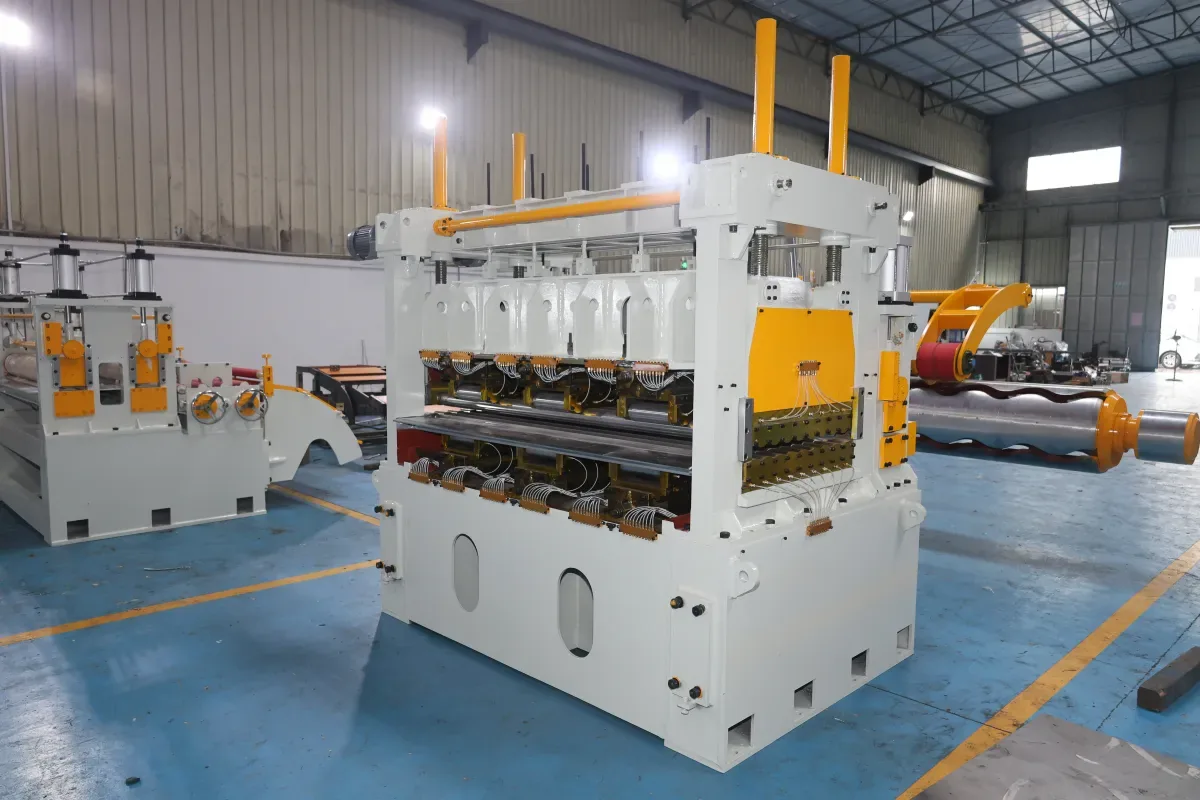
В процессах, использующих прижимные валки, разделительный нож, валки прижима или приводные входные валки, их положение и последовательность должны быть определены в рабочей инструкции. Команда должна знать, какое устройство первым устанавливает контроль полосы, а какое остаётся отделённым, пока начало полосы не пройдёт через него. Это снижает вероятность того, что две операции будут противодействовать друг другу или полоса неожиданно сдвинется во время регулировки.
Хорошо спроектированный тракт заправки также облегчает защиту открытого материала. Для полированного, покрытого или легко царапающегося штрипса проверьте контактные поверхности и чистоту валков или столов до заправки. Поверхностные метки часто обходятся дорого, потому что могут проявиться только когда рулон уже далеко в производстве.
3. Отцентрируйте полосу, прежде чем требовать коррекции от головки
Направление кромок не заменяет плохую укладку рулона. Его функция — установить и поддерживать предусмотренную базу полосы на входе. Если рулон начинается сильно смещённым от центра, оператору, возможно, придётся часто корректировать, что повышает риск контакта с кромками и бокового ухода.
Хорошая практика — определить простой шаг проверки выравнивания до того, как начало полосы достигнет режущей головки. Команда подтверждает центральную линию рулона, настройки входного направления и то, что предусмотренный тракт полосы совпадает с заказом на производство. Если есть визуальные метки центра, шкалы или цифровые индикаторы положения, используйте их последовательно и регистрируйте любую нестандартную регулировку, требуемую заказом.
При первом медленном продвижении полосы наблюдайте, входит ли она под прямым углом и меняется ли тенденция прилегания после каждого входного оборудования. Небольшая ранняя коррекция на безопасной скорости легче понять, чем большую коррекцию, когда на полосу уже действуют многие валки, ножи и натяжные устройства.
Для более широкого взгляда на технологический поток линии см. что такое продольная резка. Ключ дисциплины при смене заказов прост: каждый модуль должен получать полосу в управляемых условиях от предыдущего модуля.
4. Рассматривайте первое продвижение полосы как фазу проверки
Первое продвижение рулона должно выполняться с намерением. Это фаза подтверждения направления полосы, состояния её начала, базового прилегания и связи между входным оборудованием и режущей головкой. Линия должна оставаться в безопасном управляемом режиме, пока команда не подтвердит, что полоса правильно позиционирована и нет неожиданных контактов.
Сохраняйте чёткие обязанности. Один человек должен координировать последовательность, где этого требует заводская процедура; остальные должны располагаться там, где визуальная связь возможна и безопасна. Органы управления, аварийные остановы и зоны вокруг вращающихся частей должны оставаться доступными. Ни один оператор не должен входить в опасные зоны, чтобы «следовать» за полосой, пока оборудование работает.
Полезный журнал наладки может включать код рулона, номер заказа, базы входного направления, аномальные условия обработки, время до стабильного хода и корректирующие действия, если первый проход не лёг как ожидалось. Со временем эта информация выявляет повторяющиеся источники вариаций наладки и помогает технической команде решить, нужно ли регулировать направление, менять рабочую инструкцию или проверять механику.
5. Защитите качество штрипса через режущую головку
Когда начало полосы достигает режущей головки, фокус смещается с укладки рулона на управляемую подачу. Полоса должна поступать без чрезмерного бокового ухода и нестабильного натяжения. Головка не может стабильно выдавать предусмотренные ширины штрипса и состояние кромки, если подача к ножам непредсказуемо варьируется.
Регулировка ножей, выбор дистанционных втулок, перекрытие и зазор должны определяться для материала и типа реза квалифицированным персоналом согласно документированной процедуре линии. Во время заправки практический вопрос — входит ли полоса к ножам в предусмотренной позиции и стабильны ли первые штрипсы на выходе из модуля реза.
Если первые штрипсы показывают аномальный уход, повреждённые кромки, волнистость или неравномерное разделение, сопротивляйтесь искушению продолжать разгоняться без ясной причины. Остановитесь и проверьте процесс управляемым образом. Корневая причина может быть в выравнивании выше по потоку, состоянии полосы, настройке инструмента, характеристиках натяжения или другом специфичном для линии факторе. Регистрация состояния до изменений обычно полезнее, чем пробовать несколько регулировок одновременно.
6. Внесите повторяемость в операционный стандарт
Повторяемость рождается из конструкции в сочетании с операционной дисциплиной. Со стороны оборудования покупатель может проверить позиционирование тележки для рулонов, раскрытие оправки размотчика, расположение прижимных валков и разделительного ножа, регулировку входного направления, видимость линии, ограждения, органы управления и доступ для обслуживания. Со стороны эксплуатации командам нужны документированные шаги заправки, правила передачи, контрольные точки и процедура сообщения об аномалиях.
Практический контрольный список должен быть достаточно коротким для использования, но достаточно конкретным, чтобы ничего не упустить. Он может включать идентификацию рулона, подтверждение подъёма и загрузки, ориентацию рулона, готовность оборудования, свободный тракт полосы, настройки направления, контролируемое первое продвижение, осмотр первого штрипса и утверждение стабильного хода. Точный список должен адаптироваться к конфигурации линии и программе безопасности клиента.
Для приложений, требующих строгого контроля полосы, полезно рано вовлечь поставщика оборудования. Например, при проектной проверке высокоточной линии продольной резки тонкой полосы 650 необходимо одновременно учитывать предусмотренную полосу, материалы, способ намотки ниже по потоку и рабочий процесс предприятия. Ни один изолированный компонент не решает, будет ли смена заказа повторяемой; результат исходит из связи всего процесса — от входа до намотки.
Вопросы, которые покупатель должен задать до закрытия линии продольной резки
- Как рулон будет загружаться, центрироваться и передаваться на размотчик для реальной полосы?
- Какое входное оборудование контролирует начало полосы во время заправки и как оно регулируется?
- Может ли оператор видеть ключевые базы входа и головки из назначенной позиции управления?
- Какие доступы, ограждения и блокировки имеет оборудование для заправки и рутинных регулировок?
- Какие рабочие позиции, настройки направления и контрольные точки должна документировать производственная команда?
- Как изменится конфигурация линии при материалах, чувствительных к поверхности, узком штрипсе или дорогостоящем материале?
Управляемое начало создаёт стабильный финал
Быстрая смена заказа имеет ценность только если она даёт стабильную линию. Дисциплинированный процесс заправки рулона в линию продольной резки делает первые метры полосы более управляемыми, первые готовые рулоны — легче оцениваемыми, а всю смену — более повторяемой. Рассматривая обработку рулона, входное направление и проверку первого прохода как технические шаги — а не как неформальные переходы — операторы могут построить более надёжную основу для качества и производства.