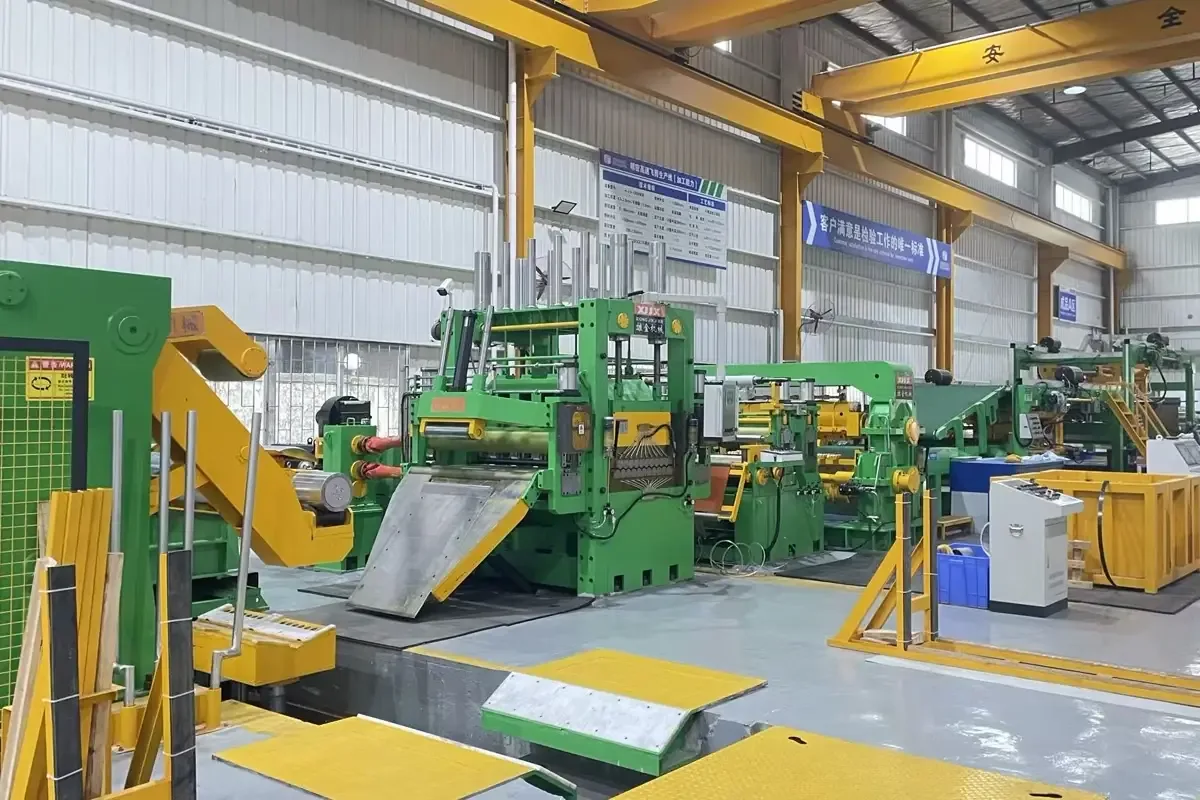
Для современного сервисного металлоцентра автоматизация уже не просто способ сделать линию обработки рулона быстрее. Более важный вопрос — может ли линия повторять проверенную настройку, защищать качество полосы, вести оператора при смене продукции и сохранять информацию обработки, которую клиенты ожидают всё больше. Быстрая линия без дисциплины настройки может генерировать больше отходов, переработок и рисков, чем ценности.
С точки зрения производителя оборудования для обработки рулона, лучшая стратегия автоматизации связывает механическую конструкцию, управление приводами, датчики, ведение оператора и записи производства. Конкретные функции зависят от материала, ширины, толщины, веса рулона, программы резки и требований следующего этапа. Эти границы применения должны подтверждаться на этапе инжиниринга; их никогда не следует предполагать из общего пакета автоматизации.
Почему автоматизация сегодня — решение по управлению процессом
Сервисные металлоцентры и операторы под заказ часто обрабатывают несколько марок стали, ширин и объёмов заказов за одну неделю. Линия продольной резки может перейти от широкого горячекатаного рулона к более узкому заказу из нержавеющей стали или цветного металла. Линия поперечной резки может перейти от стандартного производственного заказа к короткой партии с более строгими требованиями к плоскостности или длине. Каждая смена создаёт возможности неправильной настройки, лишних движений, небезопасных регулировок и неоднородных первых деталей.
Автоматизация создаёт ценность, когда контролирует вариации в этих точках принятия решений. Она должна помогать оператору загружать правильную работу, подтверждать правильный материал, безопасно настраивать линию и распознавать, когда процесс выходит из предусмотренного диапазона. Иными словами, автоматизация должна делать правильный процесс легче повторяемым.
1. Настройка по рецептам должна снижать вариации
Полезный рецепт — не просто сохранённое значение скорости. В зависимости от линии он может включать марку материала, номинальные толщину и ширину, целевую программу резки, расположение ножей, информацию о дистанционных втулках, позицию входного направления, настройки тракта, базовые параметры натяжения, параметры намотчика, настройки правильной машины и времена резов. Рецепт должен давать управляемую отправную точку, по-прежнему позволяя разрешённые технические регулировки по реальным характеристикам материала.
Для продольной резки дисциплина рецептов может снизить ошибки в подготовке ножей и дистанционных втулок. Для правки и поперечной резки она может помочь координировать базовые параметры зазора валков, калибровку подачи, управление петлёй и последовательность реза. Рецепт также должен показывать историю изменений и указывать, какие регулировки требуют подтверждения до пуска. Это особенно важно, когда покупатель обрабатывает материалы с разными характеристиками даже при похожей номинальной толщине.
2. Датчики должны защищать процесс, а не только собирать данные
Автоматизация становится полезной, когда сигналы датчиков ведут к решениям. Диаметр рулона, позиция полосы, скорость линии, нагрузка приводов, высота петли, отклик натяжения и поведение хвоста рулона могут помочь системе управления обнаруживать аномальные условия. Сигнал направления кромок может помочь поддерживать выравнивание полосы. Сигналы нагрузки и позиции могут поддерживать более безопасные движения тележки для рулонов, прижимных валков, направляющих и другого транспортного оборудования.
Практический вопрос — не сколько датчиков имеет линия, а использует ли система их для генерации чётких аварийных сигналов, блокировок, управляемых остановов и диагностической информации. Оператор должен понимать, что произошло и что проверять дальше. Хорошо спроектированный интерфейс отличает проблему материала от проблемы настройки, механической проблемы и останова, связанного с безопасностью.
3. Контроль качества должен включать поведение полосы
Скорость линии — лишь часть производительности. Линия обработки рулона также должна выдавать пригодную продукцию. В зависимости от применения диапазон качества может включать заусенец реза, состояние кромки, серповидность (camber), телескопирование, плотность намотки, защиту поверхности, плоскостность, длину реза и однородность укладки в стопу или обвязки.
Поэтому автоматизация должна координировать скорость, натяжение, направление, ускорение, замедление и остановы вместо оптимизации одного значения. Тонкая полоса может быть чувствительна к стабильности натяжения и направлению кромок. Более тяжёлый или высокопрочный материал может требовать большего от момента приводов, жёсткости машины, тормозов и поддержки материала. Правильной машине может понадобиться другой подход, чем выпрямителю, когда проблема — поперечная кривизна (crossbow), волнистость кромки (edge wave) или выпучивание в центре (center buckle). Точная мощность по толщине, марке, скорости и точности остаётся вопросом конструкции линии для подтверждения.
По этой причине покупатель должен спросить, как система управления связывает настройки процесса с измеримыми проверками качества. Даже когда инспекция остаётся частично ручной, запись производства должна облегчать связь дефекта с партией материала, версией рецепта, изменением настройки или решением оператора.
4. Более безопасная смена — выгода производительности
Автоматизация смены должна снижать воздействие избегаемых транспортных работ. Полезные функции: ведомая загрузка рулона, автоматическое центрирование, управляемая заправка, моторизованная регулировка направления, позиционирование тракта по рецепту и чёткая логика безопасного состояния. Эти функции не устраняют потребность в обученных операторах; они помогают им выполнять ту же последовательность стабильно и держаться вдали от ненужных точек защемления или движущегося оборудования.
Безопасность и производительность должны проектироваться вместе. Система управления, заставляющая оператора игнорировать аварийные сигналы или повторять ручные шаги позиционирования, в итоге потеряет оба преимущества. Лучший подход сочетает защищённые зоны, видимую информацию о состоянии, логику разрешения, ручное толчковое управление, когда уместно, и процедуру восстановления, объясняющую, как продолжить после останова.
5. Прослеживаемость превращает данные обработки в ценность для клиента
Для многих сервисных металлоцентров полезный выход — не только разрезанный рулон или вырезанная заготовка, но и уверенность, что материал обработан по заказу и может быть идентифицирован после. Практичная запись прослеживаемости может связать ID входного рулона, информацию о марке или плавке (heat), номер заказа, версию рецепта, оператора, ключевые настройки, результаты инспекции и ID выходного рулона или пакета.
Эта информация поддерживает повторные заказы и анализ корневых причин. Если клиент сообщает о проблеме плоскостности или намотки, оператор может просмотреть реальную историю работы вместо того, чтобы полагаться на память. Если тот же материал обрабатывается снова, предыдущий рецепт может служить базой вместо непроверенного ярлыка. Интеграция с ERP или системой управления производством может быть уместной, но объём должен соответствовать реальному рабочему процессу и потребностям оператора в хранении данных.
Вопросы, которые покупатель должен задать до спецификации автоматизации
Покупатель должен спросить, может ли предлагаемая система хранить рецепты работ, управлять правами на изменения, поддерживать ручные технические регулировки, объяснять аварийные сигналы, регистрировать инспекции качества и экспортировать данные производства. Также следует спросить, как система работает, когда условия материала отличаются от номинального рецепта, как оператор восстанавливается после останова и какие функции стандартны, опциональны или требуют подтверждения применения.
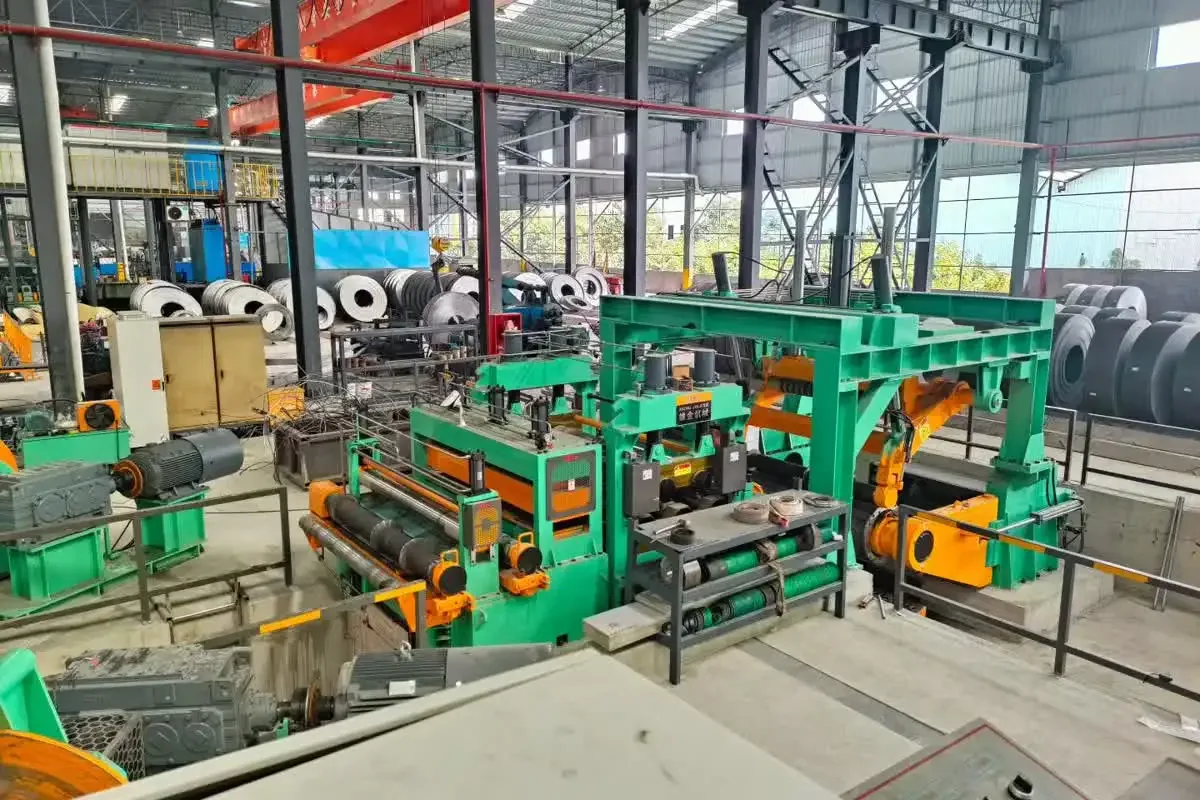
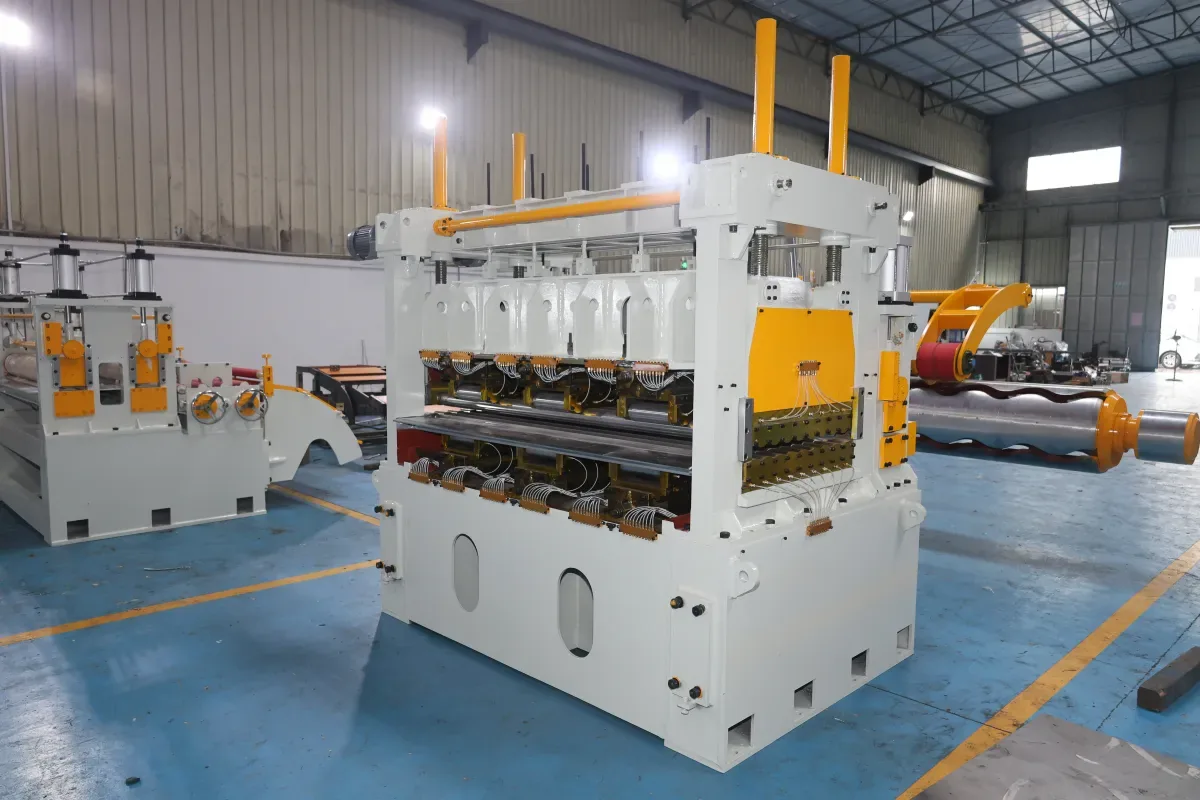
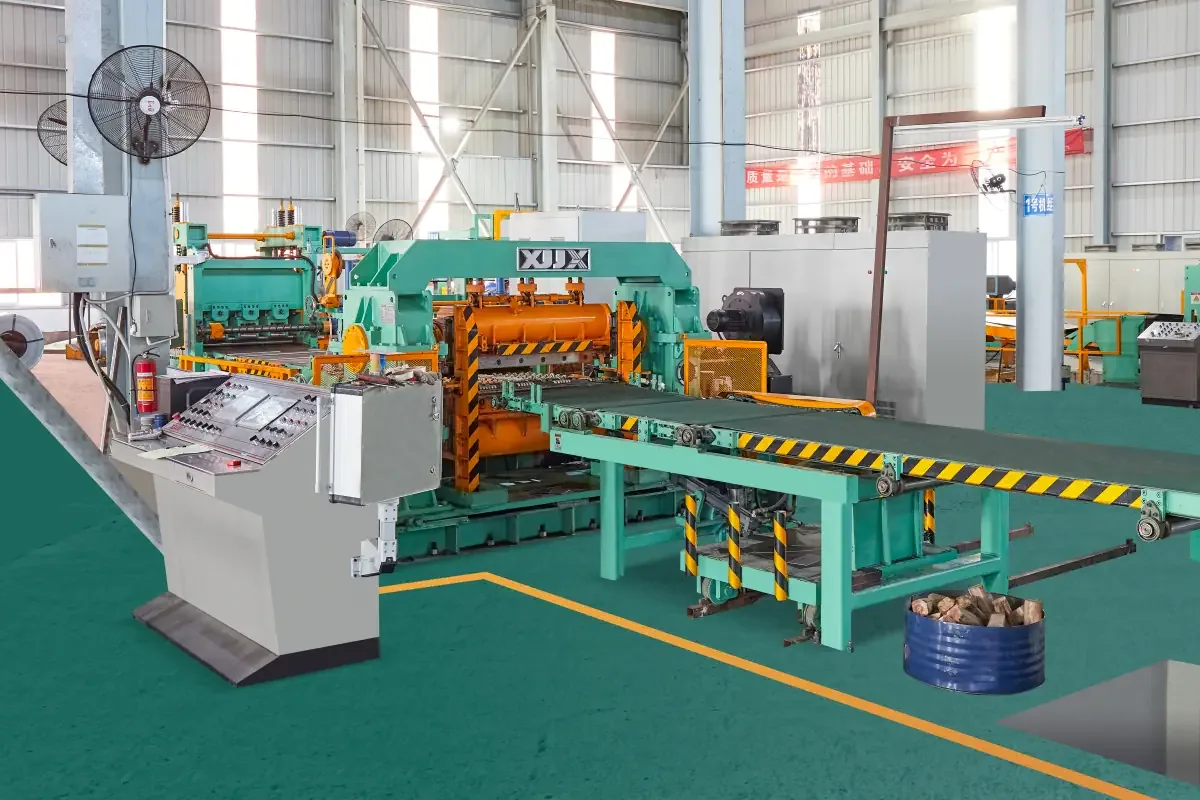
Также полезно рассматривать всю линию, а не только шкаф управления. Справочные проекты XIONGJIN — линия продольной резки с двойной головкой и ременным натяжением, линия с летучими ножницами 1650 и линия поперечной резки 1850 мм — показывают, почему обсуждения автоматизации должны связываться с компоновкой процесса и реальной структурой продукции.
Вывод
Самые сильные проекты автоматизации обработки рулона начинаются не с обещаний максимальной скорости, а с чёткого определения повторяемости, безопасности, качества и потока информации. Настройка по рецептам, полезные датчики, стабильные натяжение и направление, более безопасные смены и прослеживаемые записи производства могут сделать линию легче в эксплуатации и улучшении.
Для любой новой или модернизированной линии продольной резки, правки или поперечной резки подходящий пакет автоматизации зависит от диапазона материалов и целей процесса клиента. Детальная техническая оценка должна подтвердить применимые возможности до выбора оборудования и до фиксации ожиданий производительности.