Для алюминиевого листа с высокими требованиями к поверхности выбор линии поперечной резки зависит не только от скорости реза. Ключевой вопрос — может ли полоса продолжать двигаться через правильную машину, пока режется каждый лист. Поэтому многие проекты поперечной резки алюминия отдают приоритет конфигурации с летучими ножницами или ножницами слежения: ножницы синхронизируются с движущейся полосой вместо того, чтобы требовать остановки полосы для каждого обычного реза.
Причина очень практична. Когда цикл ножниц с остановкой заставляет полосу замедляться или останавливаться, находясь внутри правильной машины под нагрузкой, алюминий может оставаться в статическом контакте с рабочими валками. Время простоя в контакте с валками, изменение натяжения полосы, загрязнение валков или мгновенное проскальзывание при повторном пуске могут повысить риск видимых следов валков или локального изменения плоскостности. На голом, блестящем, покрытом, шлифованном алюминии или алюминии с защитной плёнкой дефект поверхности, приемлемый на другом материале, может стать проблемой качества перед клиентом.
Это не означает, что каждая линия поперечной резки алюминия должна использовать летучие ножницы или ножницы слежения. Хорошо спроектированная линия с ножницами с остановкой может подойти для более медленных работ, менее чувствительных к поверхности. Но когда поверхность материала и внешний вид готового листа имеют решающее значение, поддержание непрерывного движения полосы через модуль правки обычно является технологически самым надёжным принципом.
Краткий ответ: защита непрерывной правки
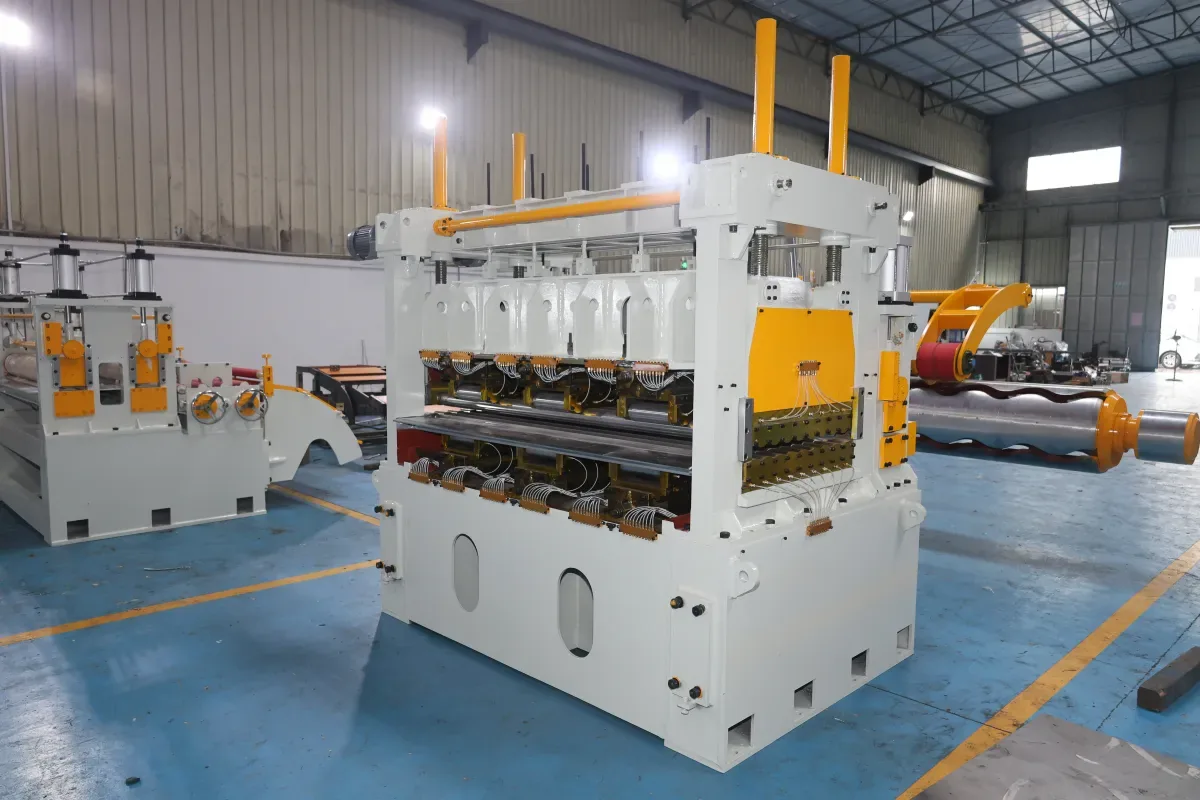
Правильная машина устраняет кривизну рулона и улучшает плоскостность листа, пропуская полосу через ряд управляемых рабочих валков. Процесс наиболее стабилен, когда движение полосы, входное и выходное натяжение и контакт с валками управляются как единое непрерывное состояние. В обычном цикле пуска-останова это состояние постоянно меняется: скорость полосы снижается, полоса может остановиться, и линия снова разгоняется.
Для алюминия проблема не в том, что машина просто «остановилась». Это сочетание чувствительности поверхности и условий контакта во время остановки. Если полоса остаётся прижатой к валкам под нагрузкой дольше запланированного, любое лёгкое загрязнение валка, изменение его состояния, локальная разница давления или дисбаланс натяжения получают больше шансов оставить видимый след. Повторный пуск может добавить ещё одно возмущение, если полоса не восстанавливает немедленно стабильные натяжение и прилегание.
Поэтому следы валков — это риск, которым нужно управлять, а не неизбежное следствие каждой остановки. Этот риск становится важнее, когда продукция требует высокого визуального финиша, тонкой или легко царапающейся поверхности, большого количества резов коротких листов или темпа производства, дающего много циклов пуска-останова на рулон.
Как летучие ножницы и ножницы слежения меняют процесс
Летучие ножницы режут, пока полоса движется. Режущий механизм разгоняется и синхронизируется со скоростью линии во время хода реза, затем возвращается и готовится к следующему листу. Ножницы слежения преследуют ту же производственную цель: их движение реза координируется с движущимся материалом, чтобы основной поток полосы не прерывался при каждом обычном резе.
Терминология и механизмы могут различаться у разных поставщиков. «Летучие ножницы», «ножницы слежения» и некоторые конфигурации роторных ножниц могут описывать разные режущие механизмы. Важнее названия общая техническая цель: точно измерять движущуюся полосу, синхронизировать рез с ходом полосы и поддерживать стабильную правку до ножниц.
Когда полоса остаётся в движении, правильная машина может работать без повторяющихся остановок-ожиданий и повторных пусков обычного цикла ножниц с остановкой. Это способствует более плавному проходу материала через модуль правки, снижает вариации ускорения на полосе и помогает поддерживать стабильные условия обработки поверхности. Это также улучшает непрерывность производства, когда короткие листы потребовали бы частых остановок.
Почему алюминий делает этот выбор более важным
Алюминий используется в продукции, где внешний вид может быть частью технической спецификации: панели бытовой техники, архитектурный лист, компоненты транспорта, заготовки тары, материал с покрытием и многие штампованные детали. Точная чувствительность зависит от сплава, состояния, толщины, финиша поверхности, защитной плёнки, последующей формовки и стандарта приёмки клиента. Эти условия должны быть подтверждены до выбора линии.
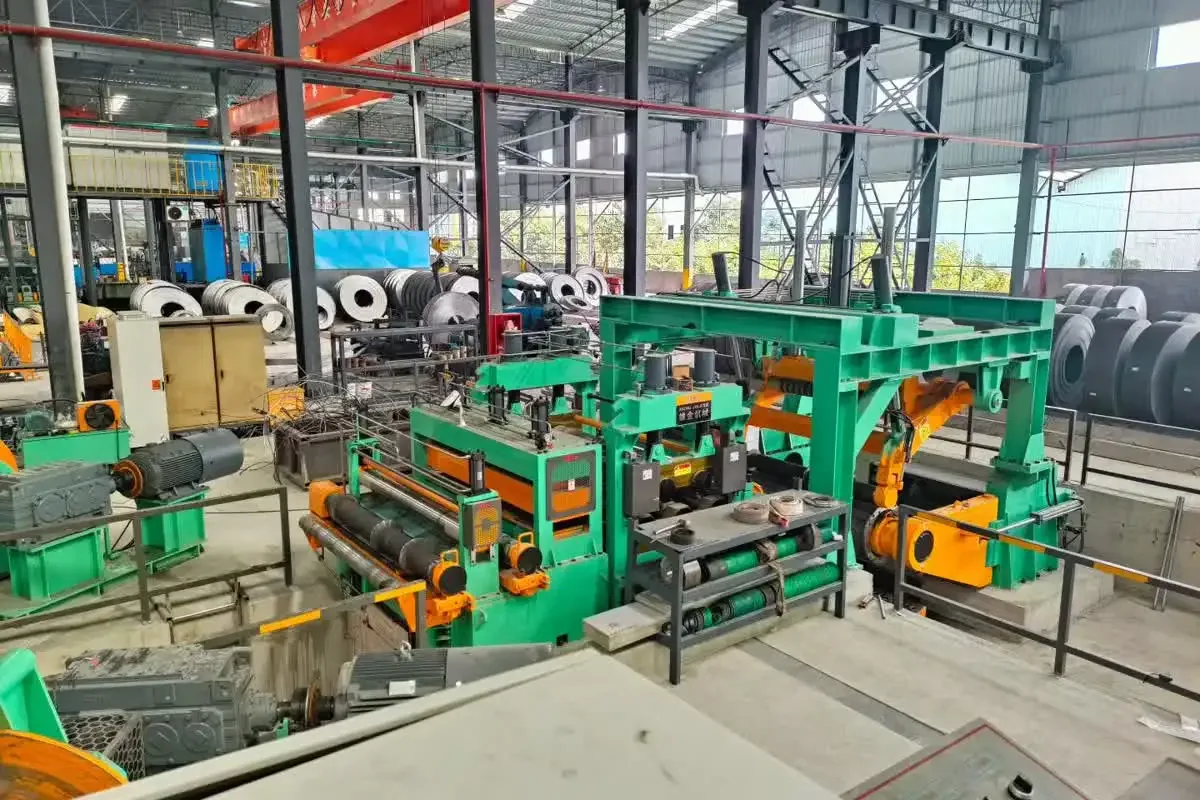
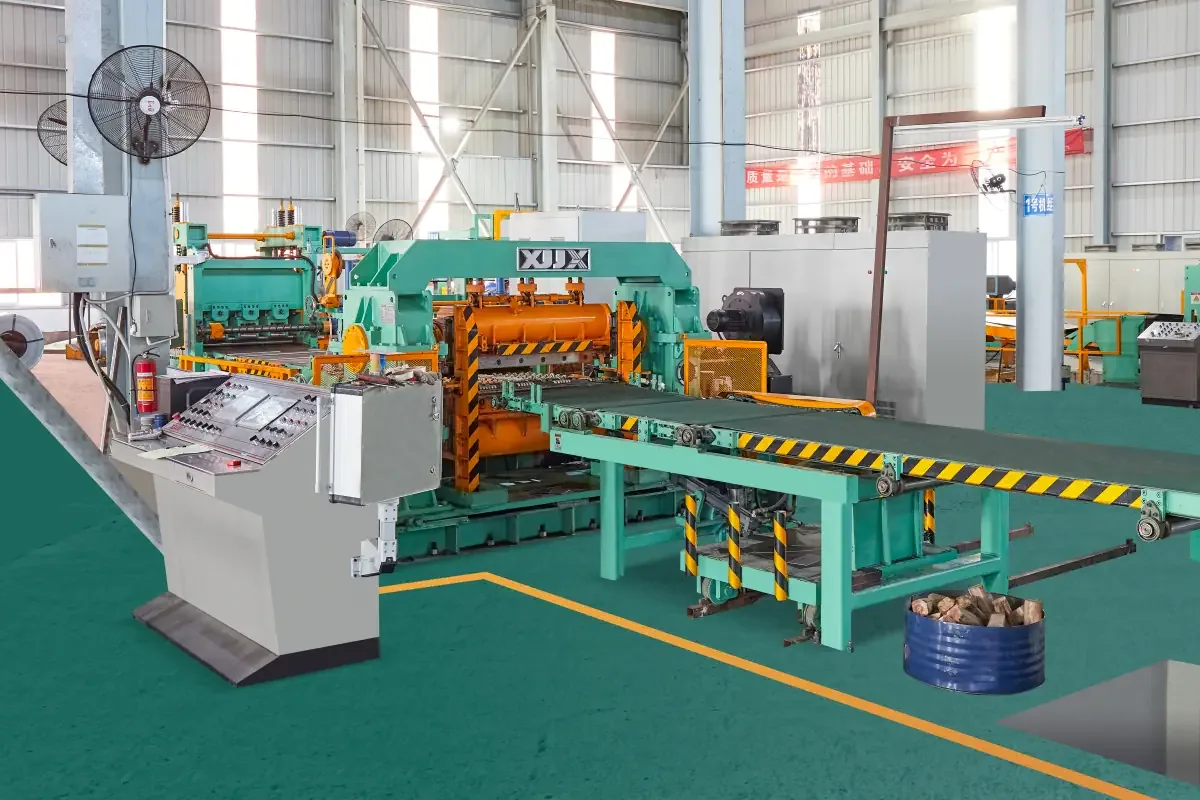
В приложениях, требовательных к поверхности, клиент покупает не просто ножницы. Он покупает стабильность всего тракта от размотки до укладки в стопу. Правильная машина, тянущие или прижимные валки, управление петлёй, измерение длины, синхронизация ножа, транспортировка и штабелёр должны координироваться, не создавая локальных точек давления, царапин и резких изменений натяжения.
Летучие ножницы или ножницы слежения заслуживают особого рассмотрения, когда проект сочетает несколько из этих условий:
- Голый, блестящий, покрытый, шлифованный алюминиевый лист с ламинированной плёнкой или другой алюминий, чувствительный к внешнему виду;
- Тонкий материал или готовые листы, которые должны оставаться плоскими и визуально чистыми;
- Короткие листы, дающие большое число резов на рулон;
- Высокая производительность, где повторяющиеся ускорения и замедления доминируют в цикле;
- Строгие требования на следующем этапе штамповки, формовки, окраски или видимого листа.
Эти условия сами по себе не предписывают конкретный тип машины. Они определяют вопросы, которые должна решить проектная команда. Подходящая конфигурация реза должна сверяться с реальными данными по рулону и требуемому готовому листу.
Летучие ножницы не заменяют правильных практик правки
Непрерывный рез снижает один важный источник риска, но не компенсирует валки в плохом состоянии или плохую обработку. План защиты поверхности алюминия также должен проверять чистоту, финиш, биение и давление правки валков, натяжение полосы, точность направления и состояние каждой поверхности контакта с полосой.
Например, непрерывная линия всё равно может поцарапать алюминий, если на валках есть прилипшие остатки, если повреждённый валок создаёт повторяющийся рисунок контакта, если прилегание полосы нестабильно или профиль натяжения не подходит материалу. Аналогично, линия с ножницами с остановкой всё равно может выдавать соответствующий материал, когда продукция малочувствительна к поверхности, а линия спроектирована и испытана для этой задачи.
Практический вывод прост: летучие ножницы или ножницы слежения защищают непрерывность процесса, а правильная машина и модули обработки материала должны защищать поверхность. Необходимо и то, и другое.
Остаются ли ножницы с остановкой актуальными для алюминия?
Да — в зависимости от требований проекта. Ножницы с остановкой могут подойти при умеренных темпах производства, более длинных листах, менее строгих визуальных требованиях или когда компоновка отделяет модуль правки от цикла реза. Выделенный накопитель или петля в некоторых конфигурациях могут помочь развязать рез ниже по потоку от тракта полосы выше по потоку. Защищает ли такой подход правильную машину от прерываний, зависит от реальной компоновки, системы управления, доступной ёмкости накопления материала и операционной последовательности; это должно проверяться для каждой конкретной линии.
Поэтому лучше сказать, что требовательный к поверхности алюминий обычно отдаёт приоритет решению непрерывного реза, чем заявлять, что ножницы с остановкой невозможны. Поставщик должен показать, как полоса будет двигаться через правильную машину при нормальном производстве, при смене заказов и в редких ситуациях — а не только в идеальном цикле реза.
Что проверить до выбора ножниц
Полезная техническая оценка должна исходить из полной производственной цели, а не из модели из каталога. Предоставьте поставщику следующую информацию:
- Алюминиевый сплав, состояние, диапазон толщин и ширин, вес рулона и входное состояние поверхности;
- Поверхность голая, с покрытием, шлифованная, с плёнкой или другого типа, требовательного к внешнему виду;
- Длина готового листа, комбинация длин, допустимый допуск реза, требования к диагонали и частота резов;
- Требуемая плоскостность и критерии приёмки клиента по следам, царапинам или визуальным дефектам;
- Желаемый темп производства и должна ли правильная машина оставаться в непрерывном движении при обычных резах;
- Требуемые конфигурации транспортировки, укладки в стопу, защитной плёнки и обработки материала;
- Представительные рулоны для испытаний до окончательной приёмки.
Попросите поставщика объяснить логику синхронизации между измерительным энкодером линии, правильной машиной, прижимными или тянущими валками и ножницами. Для решения с летучими ножницами или ножницами слежения попросите также профиль хода, безопасный рабочий диапазон, архитектуру управления и то, как линия реагирует на изменения скорости или длины листа. Это превращает общее требование «без следов валков» в проверяемое техническое обсуждение.
Связанная документация XIONGJIN
Для визуальной справки по непрерывной поперечной резке см. проект высокоскоростных летучих ножниц 1650 компании XIONGJIN. Когда материал и требования к поверхности допускают другой подход, процесс также можно сравнить с линией поперечной резки с ножницами с остановкой 1650 и линией поперечной резки с роторными ножницами 1650 компании XIONGJIN. Эти страницы — справки по типу оборудования; окончательная пригодность должна подтверждаться по реальным характеристикам рулона и готового листа.
Вывод
Для требовательного к поверхности алюминия беспокойство пользователя обосновано: поддержание движения полосы через правильную машину может снизить ключевой риск следов валков. Летучие ножницы или ножницы слежения достигают этого, выполняя обычный рез, синхронизированный с ходом полосы, вместо остановки её для каждого листа. Однако правильная линия выбирается не только по типу ножниц. Она должна сочетать непрерывное движение с чистыми и исправными правильными валками, стабильным натяжением, точной синхронизацией, защищённой обработкой материала и проверкой на представительных алюминиевых рулонах.